Blech schneiden: Laserschneiden, Scherschneiden oder CNC-Stanzen? Ein Leitfaden zur Auswahl
Wer ein Bauteil aus Blech fertigen lassen möchte, steht oft vor dem Vergleich dreier Technologien: Laserschneiden, Scherschneiden und CNC-Stanzen.
Sie werden häufig als Alternativen dargestellt, wenn es darum geht, Blech zu schneiden und mit Öffnungen zu versehen. Tatsächlich handelt es sich aber um unterschiedliche Verfahren mit jeweils eigenen Merkmalen.
Das Laserschneiden trennt den Werkstoff thermisch. Das Scherschneiden im Stanzwerkzeug ist dagegen ein mechanisches Verfahren: Das Bauteil entsteht in einem einzigen Pressenhub, und zwar mit einem Werkzeug, das eigens für dieses eine Bauteil konstruiert wurde. Das CNC-Stanzen hat wiederum seine eigenen Eigenschaften. Es beruht zwar auf demselben Prinzip des Scherschneidens und arbeitet mit lokaler Verformung bzw. Materialabtrag, nutzt aber Standardwerkzeuge, die sich für viele verschiedene Teile wiederverwenden lassen. Ein eigenes Werkzeug gibt es hier nicht: Die Stanzmaschine arbeitet Hub für Hub und erzeugt so Löcher, Langlöcher und komplexe Konturen in ebenen Blechtafeln.
Deshalb lohnt sich ein vergleichender Leitfaden. Die Entscheidung für das eine oder andere Verfahren hängt von mehreren Faktoren ab, vor allem von der Geometrie des Bauteils und von den Produktionsmengen.
Laserschneiden: Flexibilität ohne Werkzeugkosten
Das Laserschneiden ist ein thermisches Trennverfahren. Ein auf das Blech fokussierter Laserstrahl schmilzt den Werkstoff lokal entlang der gewünschten Kontur auf. Gleichzeitig bläst ein Schneidgas (Sauerstoff oder Stickstoff) die Schmelze aus der Schnittfuge, ohne dass ein physisches Werkzeug das Blech berührt. Genau darin liegt auch die größte Stärke: Da das Verfahren weder an ein Schneidwerkzeug noch an ein anderes Spezialwerkzeug gebunden ist, lässt sich mit dem Laser praktisch jede Geometrie allein aus der Bauteilzeichnung schneiden. Die Kontur kann von Teil zu Teil geändert werden, ohne dass Werkzeug- oder Rüstkosten anfallen.
Die erste Wahl ist das Laserschneiden, wenn sich das Projekt noch in der Prototypenphase befindet oder kleine und mittlere Serien gefertigt werden, wenn die Geometrien komplex, variabel oder nicht wiederkehrend sind und wenn auch bei aufwendigen Formen saubere Schnittkanten gefragt sind.
Zu bedenken ist allerdings, dass das Laserschneiden ein kontinuierlicher Prozess entlang der Kontur ist. Bei sehr repetitiven Geometrien, hohen Stückzahlen oder geraden Konturen kann die Zykluszeit weniger konkurrenzfähig sein als bei einem Verfahren, das denselben Schnitt in einem einzigen Hub ausführt, wie das Scherschneiden, oder in mehreren Hüben, wie das Stanzen.
Minifaber schneidet Stahl, Edelstahl und Aluminium mit CO2-Lasern. Der Maschinenpark umfasst vier Stanz-Laser-Kombimaschinen, die Bleche bis zu 1.250 x 2.500 mm bearbeiten können.
Auch Kupfer wird bearbeitet, allerdings mit einem Faserlaser, dessen Wellenlänge etwa zehnmal kürzer ist als die eines CO2-Lasers. Dafür verfügt Minifaber über zwei Arbeitszellen, die neben ebenen Blechen auch 3D-Profile schneiden und schweißen können. Sie bearbeiten außerdem Teile, die bereits Tiefumformungen wie Tiefziehen oder Hydroformen durchlaufen haben.
Mit diesem Lasertyp lassen sich alle oben genannten Metalle schneiden.
Scherschneiden: Geschwindigkeit und Wirtschaftlichkeit bei großen Serien
Das Scherschneiden im Stanzwerkzeug ist ein Kaltschneidverfahren, bei dem das Bauteil vom Blech getrennt wird. Fachlich spricht man von Ausschneiden (Blanking), wenn aus dem Blech eine geschlossene Kontur herausgetrennt wird, und von Lochen (Piercing), wenn Löcher oder Öffnungen innerhalb des Bauteils entstehen.
Die aktiven Elemente sind Schneidstempel und Matrize, die das Blech abscheren, sowie der Abstreifer, der mehrere Aufgaben übernimmt: Er hält das Blech an den Rändern fest, während der Stempel in den Werkstoff eindringt, führt dünne Stempel, damit sie nicht knicken, und hält das Blech beim Rückhub des Stempels unten, weil es sonst am Stempel haften bliebe und mit nach oben gezogen würde.
Anders als das Stanzen, das mit Standardwerkzeugen auf ebenen Tafeln arbeitet, geht das Scherschneiden in der Regel von Coils (Bandmaterial), Streifen oder Platinen aus. Die Schnittkante hat ein charakteristisches Profil: einen kleinen Kanteneinzug auf der Stempelseite, gefolgt von einer glatten Scherzone (Glattschnitt), einer Bruchzone und einem Grat auf der Austrittsseite. Wie stark diese Merkmale ausgeprägt sind, hängt von der Härte und der Dicke des Werkstoffs sowie vom Schneidspalt zwischen Stempel und Matrize ab.
Bemerkenswert ist außerdem, dass sich auch das Maß eines Lochs über die Blechdicke verändert. Auf der Stempeleintrittsseite und im Bereich der Scherzone entspricht das Loch dem Stempelmaß. Ab dem Beginn der Bruchzone bis zum Austritt auf der gegenüberliegenden Seite nähert sich das Maß schrittweise dem der Matrize an, das größer ist als das Eintrittsmaß. Das Nennmaß einer Lochung ist das Eintrittsmaß, also das Stempelmaß.
Je nach Komplexität des Bauteils kann das Schneidwerkzeug von vier Arten sein:
- Einzelwerkzeug: ein einziger Arbeitsgang pro Pressenhub.
- Verbundwerkzeug: mehrere Arbeitsgänge im selben Hub, zum Beispiel Schneiden, Biegen und Tiefziehen.
- Folgeverbundwerkzeug: Das Band durchläuft mehrere Stationen bis zum fertigen Teil, ideal für große Serien mit hoher Produktivität.
- Transferwerkzeug: Die Platine wird sofort vom Band getrennt und von einer Transfereinrichtung von Station zu Station bewegt, ideal für Teile mit tiefen Zügen.
Damit ist das Scherschneiden die beste Wahl bei mittleren bis hohen Produktionsmengen, die die Investition in ein eigenes Werkzeug rechtfertigen, bei Bauteilen mit stabiler Geometrie, an der keine häufigen Änderungen zu erwarten sind, und schließlich dort, wo es auf maximale Fertigungsgeschwindigkeit bei großen Stückzahlen ankommt. Mit wachsender Serie sinken die Stückkosten dabei deutlich.
Die Kehrseite ist die Starrheit: Jede Änderung der Zeichnung erfordert in den meisten Fällen eine Anpassung des Werkzeugs oder gar ein neues Werkzeug, mit entsprechenden Kosten und Vorlaufzeiten. Deshalb ist das Scherschneiden für den Prototypenbau und für Projekte, deren Geometrie sich noch ändern kann, nicht die effizienteste Lösung.
CNC-Stanzen: der Mittelweg zwischen Flexibilität und Geschwindigkeit
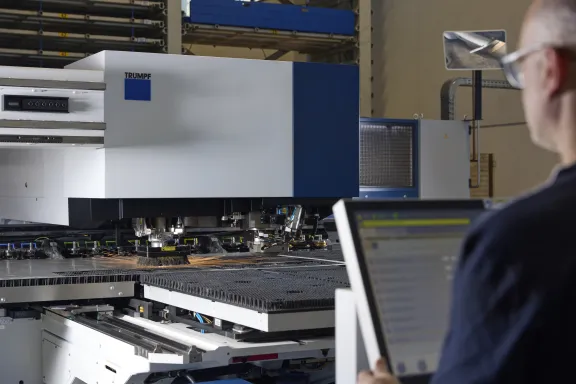
Beim CNC-Stanzen schneidet ein Standardwerkzeug das Blech lokal. Es wird von der Bewegungseinheit angetrieben, die man auch Stanzkopf nennt. Das Zusammenspiel aus Stanzkopf und Blechverschiebung nach jedem Hub erzeugt die in der Zeichnung geforderte Kontur. Mit einer Stanzmaschine lassen sich daher Öffnungen in mehreren Hüben nach der programmierten Zeichnung herstellen, außerdem einzelne Löcher mit der Präzision des Scherschneidens sowie kleine Umformungen wie Kiemen, Prägungen, Durchzüge, Halbschnitte und sogar Gewinde.
Jedes Werkzeug hat seine eigenen Abmessungen. In der Regel handelt es sich um Standardwerkzeuge oder um Werkzeuge mit Sonderformen, die aber ebenfalls in Standard-Werkzeughalter eingesetzt werden. Ein Bearbeitungsprogramm wählt für jeden Arbeitsschritt das passende Werkzeug aus, und eine Nesting-Software optimiert die Blechbearbeitung und den Rohmaterialverbrauch.
Die Geometrie eines gestanzten Lochs ähnelt der eines im Werkzeug geschnittenen Lochs: Kanteneinzug auf der Blecheintrittsseite, Scherzone, Bruchzone und schließlich der Grat auf der Austrittsseite.
Besonders wirkungsvoll ist das CNC-Stanzen, wenn zahlreiche Löcher, Langlöcher oder wiederkehrende Formen auf demselben Blech benötigt werden und die Stückzahlen ein eigenes Werkzeug noch nicht rechtfertigen, Geschwindigkeit bei sich wiederholenden Lochbildern aber trotzdem wichtig ist. Es eignet sich auch, wenn das Projekt noch Änderungen unterliegen kann, denn zur Anpassung an eine neue Zeichnungsrevision genügt es, das Maschinenprogramm zu aktualisieren.
Minifaber verfügt über vier Stanz-Laser-Kombimaschinen, die die Leistungsstärke beider Technologien in einer Maschine vereinen.
So wählen Sie richtig: die entscheidenden Kriterien
Vergleicht man die drei Technologien, laufen die Auswahlkriterien im Kern auf drei Fragen hinaus, die Sie sich vor dem Produktionsstart stellen sollten:
- Welche Geometrie wird benötigt? Wiederkehrende Löcher und Langlöcher auf demselben Blech sprechen für das Stanzen, Außenkonturen und wiederkehrende Formen in großen Losen für das Scherschneiden, komplexe, variable oder noch nicht endgültige Formen für das Laserschneiden.
- Wie hoch sind die Produktionsmengen? Für Prototypen sowie kleine und mittlere Serien sind Laserschneiden und CNC-Stanzen die flexibelsten und wirtschaftlichsten Lösungen, ganz ohne die Kosten eines eigenen Werkzeugs. Mittlere bis hohe Serien, die über längere Zeit stabil bleiben, machen dagegen das Scherschneiden auf lange Sicht zur günstigsten Wahl.
- Steht das Design fest oder kann es sich noch ändern? Wenn die Zeichnung noch überarbeitet werden kann, lassen sich Laserschneiden und CNC-Stanzen anpassen, ohne dass ein Werkzeug neu gebaut werden muss, während das Scherschneiden eine bereits gefestigte Geometrie voraussetzt.
Kombinierte Technologien: der Vorteil der Integration
In der Praxis ist die Wahl nicht immer eindeutig: Viele Bauteile erfordern mehr als ein Verfahren im selben Fertigungszyklus. Minifaber setzt Maschinen ein, die Stanztechnik und Laserschneiden kombinieren, um die Vorteile beider Verfahren am selben Teil zu nutzen: die Präzision und Geschwindigkeit des Stanzens bei sich wiederholenden Lochungen und die Flexibilität des Laserschneidens bei komplexeren oder variablen Geometrien. Dieser integrierte Ansatz optimiert Qualität und Kosten gleichzeitig, ohne dass für das gesamte Bauteil eine einzige Technologie gewählt werden muss.
Für eine technische Einschätzung Ihres konkreten Projekts steht Ihnen das Minifaber-Team gern zur Verfügung, um die am besten geeignete Kombination von Verfahren zu finden.
Minifaber ist Ihr Partner für Blechbearbeitung und Fertigprodukte