Acciaio inox 304 o 316 per macchine alimentari: come scegliere
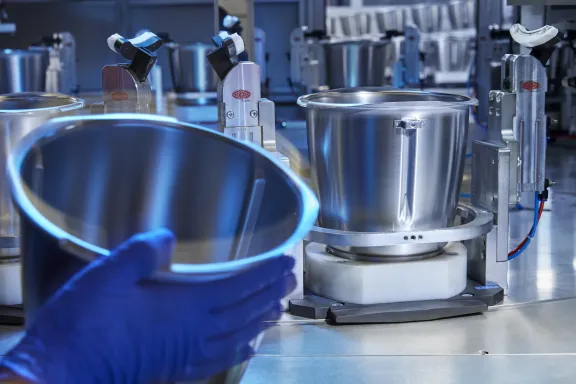
A vederli affiancati, un componente in AISI 304 e uno in AISI 316 sono identici. La differenza emerge dopo mesi di servizio, quando la superficie ha incontrato sale, acidi, vapore e sanificanti: in quel momento si capisce se la scelta della lega era quella giusta.
Per chi progetta macchine alimentari professionali, decidere tra acciaio inox 304 o 316 significa bilanciare resistenza alla corrosione, costo e lavorabilità sul singolo componente, non sull'intera macchina. In questo articolo scopriamo i criteri tecnici che orientano la scelta, partendo da ciò che distingue le due leghe e arrivando a come la lavorazione ne cambia il comportamento reale.
Che differenza c'è tra acciaio inox 304 e 316
AISI 304 e AISI 316 appartengono alla stessa famiglia, quella degli acciai inossidabili austenitici al cromo-nichel, ed entrambi rientrano tra i materiali ammessi a contatto con gli alimenti. Il 304, è il più diffuso acciaio inox austenitico, contiene mediamente il 18% di cromo, il nichel tra 8% e 10% e Carbonio inferiore a 0,07%. Una volta era chiamato 18/8, sigla che possiamo trovare ancora stampata su vecchia posateria e casalinghi. Il 316 aggiunge circa il 2-3% di molibdeno e un tenore di nichel più alto.
È il molibdeno a fare la differenza. Rafforza lo strato passivo di ossido di cromo proprio dove è più vulnerabile, cioè in presenza di cloruri, e alza la resistenza alla corrosione per vaiolatura (pitting) e interstiziale. Un indicatore usato per confrontare la resistenza alla corrosione delle varie leghe di acciaio inossidabile è il PREN, acronimo di Pitting Resistance Equivalent Number che tiene in considerazione specifici elementi in lega pesati sulla loro percentuale. Nell’AISI 304 è intorno a 19 nel AISI 316 sale fino a 24.
Nei valori indicativi, il 304 contiene un po' più di cromo rispetto il 316 ma il 316 contiene più nichel e soprattutto contiene molibdeno. Sul campo questo si traduce in un comportamento diverso: il 304 resiste bene negli ambienti poco salini, il 316 mantiene la sua protezione anche a contatto con sale e sanificanti clorurati. Entrambe le leghe esistono nelle varianti a basso carbonio, 304L e 316L, pensate per i componenti saldati.
Sul piano della lavorazione, le due leghe si comportano in modo abbastanza simile dato che entrambe si prestano bene a imbutitura, piegatura e saldatura. La scelta, quindi, dipende quasi sempre dall'ambiente in cui il componente dovrà lavorare e il costo.
Cosa mette alla prova l'inox in una macchina alimentare
L'acciaio inossidabile non è immune dalla corrosione: resiste finché lo strato passivo resta integro. In una macchina alimentare professionale quattro fattori lavorano contro di lui, e quasi mai uno alla volta.
Il primo sono i cloruri. Sale, salamoie, salse, formaggi, prodotti ittici e alcuni detergenti li portano a contatto con la superficie, dove si possono aprire piccoli crateri di corrosione di natura elettrochimica. Il secondo sono gli acidi di molti alimenti, dal pomodoro agli agrumi all'aceto, che rendono l'ambiente più aggressivo soprattutto se il contatto è prolungato.
Il terzo fattore è la temperatura: cotture, mantenimenti in caldo e lavaggi ad alta temperatura accelerano i fenomeni corrosivi già innescati da cloruri e acidi. Il quarto sono i cicli di sanificazione, con detergenti alcalini e, in alcuni casi, disinfettanti clorurati ripetuti ogni giorno per anni.
In questi casi dopo il lavaggio con detergente si consiglia sempre un abbondante risciacquo con acqua corrente.
C'è poi una condizione che amplifica tutte le altre: il ristagno. Dove liquidi e residui restano fermi, in una fessura, sotto una sovrapposizione di lamiera o in un angolo che non drena, l'ossigeno manca e lo strato passivo si indebolisce. È lì che una lega formalmente corretta può comunque cedere.
Quando basta il 304 e quando serve il 316
Il criterio pratico è valutare l'esposizione di ogni componente, non quella della macchina nel suo complesso. Nello stesso apparecchio possono convivere parti in 304 e parti in 316, ciascuna dimensionata sull'ambiente che incontra.
Componente o zona
Condizioni tipiche
Orientamento
Carter, pannellature, telai, coperture
Contatto indiretto, ambiente asciutto, pulizia ordinaria
AISI 304
Piani di lavoro e vasche per prodotti poco aggressivi
Contatto diretto, bassa salinità, lavaggi regolari
AISI 304
Vasche e contenitori per salamoie, salse, prodotti ittici o caseari
Cloruri e acidi a contatto prolungato
AISI 316
Zone calde a contatto con liquidi
Alte temperature, condensa, possibili ristagni
AISI 316
Superfici sanificate spesso con prodotti clorurati
Esposizione chimica ripetuta
AISI 316
Componenti con molte saldature
Rischio di corrosione nella zona termicamente alterata
Varianti L (304L o 316L)
Le varianti a basso carbonio, 304L e 316L, meritano una nota. Durante la saldatura e nei trattamenti termici in generale nell’intervallo di temperatura compreso tra 450 e 850 gradi il carbonio si lega al cromo lungo i bordi dei grani, sottraendo il Cromo allo strato passivo formato da ossido di cromo: è il fenomeno della sensibilizzazione, che apre la strada alla corrosione intergranulare. Con un tenore di carbonio ridotto il rischio cala, e per questo le versioni L (Low Carbon) sono la scelta frequente sui componenti con saldature continue anche in più passate.
Il 304 resta la soluzione più diffusa e più economica, ed è corretta in un numero molto ampio di applicazioni. Il 316 non è un "304 migliore" da usare ovunque per sicurezza: è la risposta mirata a cloruri, acidi e temperature, e ha senso dove queste condizioni ci sono davvero. Per chi valuta anche gli inox ferritici, quelli senza Nichel e che hanno una struttura ferritica e quindi magnetica come AISI 430, 441 e 444, il quadro normativo e gli impieghi tipici sono approfonditi nell'articolo sunormativa MOCA e lamiera alimentare.
La lega non basta: come la lavorazione decide la resistenza
Un componente in 316 lavorato male e trattato male può corrodersi prima di un componente in 304 lavorato bene e trattato bene. La lega fissa il potenziale di resistenza; geometria, saldature e finitura decidono quanto di quel potenziale arriva in servizio. È il motivo per cui la scelta del materiale e quella del ciclo produttivo andrebbero fatte insieme.
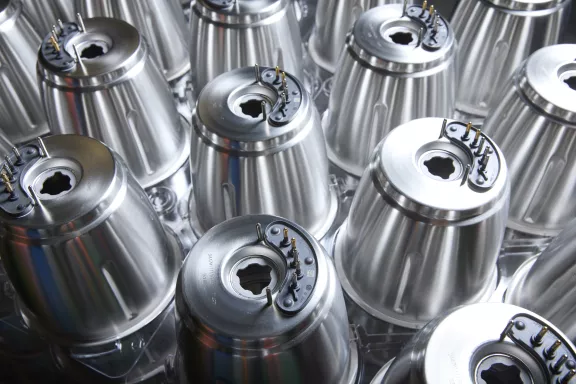
La geometria viene prima di tutto. Con l'imbutitura profonda una vasca o un contenitore nasce da un unico disco di lamiera, senza giunzioni e quindi senza fessure in cui possano fermarsi liquidi e residui. Il processo è descritto nel dettaglio nella guida all'imbutitura della lamiera.
Quando la giunzione è inevitabile, conta la tecnica. Un cordone continuo elimina gli interstizi di una saldatura a punti o discontinua, e la saldatura laser lo realizza con un apporto termico molto contenuto, riducendo l'alterazione del materiale intorno al giunto. Le differenze tra i processi sono messe a confronto nell'articolo sulletecniche di saldatura MIG, TIG e laser; le tecnologie disponibili in Minifaber sono raccolte nella paginasaldatura dei metalli.
Durante la saldatura, soprattutto se non vengono utilizzati gas protettivi, si vengono a formare vari ossidi compreso l’ossidazione termica a bordo cordone che genera una alterazione del colore del materiale di base. Questi ossidi vanno ad indebolire la resistenza alla corrosione del metallo. Il ciclo di finitura serve a rimuoverli: sgrassaggio, decapaggio rimuovono l’ossido, mentre la passivazione ripristina lo strato di ossido di cromo. Infine la lucidatura migliora l’aspetto estetico del cordone, lo rende pulibile e quindi ancora più resistente alla corrosione.
Minifaber gestisce questo ciclo ditrattamenti superficiali, affidando i trattamenti chimici a partner specializzati.
Un'ultima attenzione riguarda la contaminazione. Particelle di acciaio al carbonio lasciate da utensili o superfici di lavoro possono depositarsi sull'inox e trasformarsi in punti di ruggine, che sembrano un difetto del materiale ma nascono dal processo. Per questo nellalavorazione dell'acciaio inossidabile Minifaber cura l'intero ciclo tenendo lontana ogni fonte di contaminazione.
L’importanza della pulizia.
La pulizia delle superfici in acciaio inossidabile è indispensabile per evitare fenomeni corrosivi dovuti a contaminanti di varia natura.
La pulizia inizia nel processo produttivo. Se il materiale viene a contatto con oli lubrificanti per esempio quelli per imbutitura, questi devono essere rimossi al più presto dopo lavorazione perché possono innescare fenomeni corrosivi o indebolire lo strato di ossido di cromo. Le superfici devono essere pulite dalle polveri che si generano nei reparti produttivi che spesso contengono parti metalliche come il ferro che innescano corrosione. Anche le polveri ambientali esterne generate da inquinanti e polveri organiche se non rimosse sono causa di fenomeni corrosivi. Se un particolare in acciaio inossidabile deve essere stoccato per lungo tempo all’aperto, è meglio che venga protetto.
Infine la pulizia delle superfici in acciaio inossidabile non deve terminare con il ciclo di fabbricazione, durante la vita del dispositivo le parti in acciaio inossidabile devono essere mantenute costantemente pulite, in ambiente ossidante e senza ristagni per mantenere efficiente la resistenza alla corrosione.
Come Minifaber affianca la scelta del materiale nei progetti Food Equipment Professional
La scelta tra 304 e 316 si fa meglio a disegno aperto, quando spessori, geometrie e cicli di lavorazione possono ancora cambiare senza costi aggiuntivi.
Una volta deciso con il cliente quale materiale utilizzare ed eventualmente come scomporre in varie parti il progetto di assieme per poi ricomporlo a mezzo di saldatura e quindi il ciclo di lavoro, l’ufficio tecnico di Minifaber entra nel progetto delle varie attrezzature da quelle per l’imbutitura, il taglio laser3D, la saldatura. Se necessario vengono sviluppate campionature anche con cicli più rapidi per fornire al cliente prototipi necessari per la definizione e validazione completa del proprio progetto.
Le criticità di stampaggio e saldatura emergono così quando sono ancora gestibili.
In produzione Minifaber opera come capocommessa: dal pezzo sciolto al sottosistema assemblato, con un unico referente e una sola tracciabilità documentale, dalla scelta della lega alle finiture finali.
Domande frequenti su acciaio inox 304 e 316
L'acciaio inox 304 è adatto all'uso alimentare? Sì. L'AISI 304 è l'acciaio inossidabile più usato nel settore alimentare ed è adatto al contatto con gli alimenti nella grande maggioranza delle applicazioni. Il 316 diventa preferibile con alimenti salati o acidi, temperature elevate e sanificazioni aggressive.
Che cos'è l'acciaio inox 18/10? È la vecchia denominazione in uso di un acciaio austenitico con circa il 18% di cromo e il 10% di nichel, cioè un AISI 304. La sigla 18/8 indica la stessa famiglia con un tenore di nichel più basso.
Come si riconosce il 304 dal 316? A occhio non è possibile. Il metodo affidabile è il certificato del materiale, che riporta la composizione della colata; in alternativa esistono reagenti chimici che rilevano la presenza di molibdeno e analizzatori portatili a raggi X che rilevano la composizione chimica del materiale.